Vòng bi xoay tiêu chuẩn và vòng bi xoay tùy chỉnh: Làm thế nào để lựa chọn
July 30, 2026
Cách tính khả năng chịu tải của ổ trục xoay: Hướng dẫn lựa chọn từng bước
September 14, 2026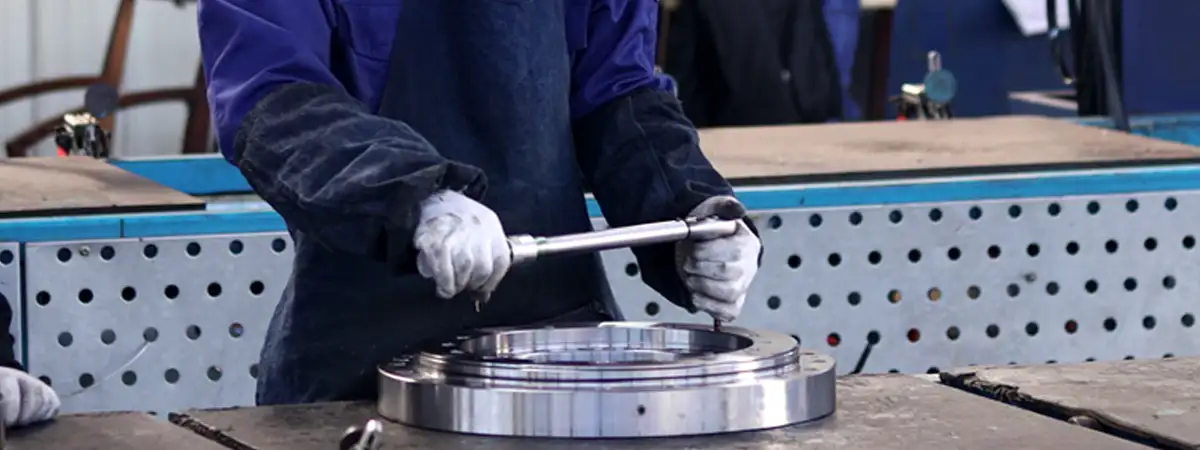
Quy trình lắp đặt ổ trục xoay và danh sách kiểm tra độ rơ
Bạn có biết rằng việc lắp đặt không đúng cách là nguyên nhân gây ra hơn 60% các trường hợp hỏng hóc sớm của các bộ phận quay không? Việc thực hiện nghiêm ngặt quy trình lắp đặt vòng bi xoay là cách hiệu quả nhất để bảo vệ máy móc hạng nặng của bạn. Nếu lắp đặt vòng xoay không đúng cách, bạn có nguy cơ gặp phải biến dạng kết cấu ngay lập tức, mài mòn bánh răng nghiêm trọng và thời gian ngừng hoạt động tốn kém.
Trong hướng dẫn chi tiết này, chúng tôi sẽ hướng dẫn bạn từng bước cơ bản, các bước kiểm tra trước khi lắp đặt và việc điều chỉnh khe hở cần thiết để lắp đặt vòng bi một cách hoàn hảo.
Tầm quan trọng của quy trình lắp đặt vòng bi xoay nghiêm ngặt
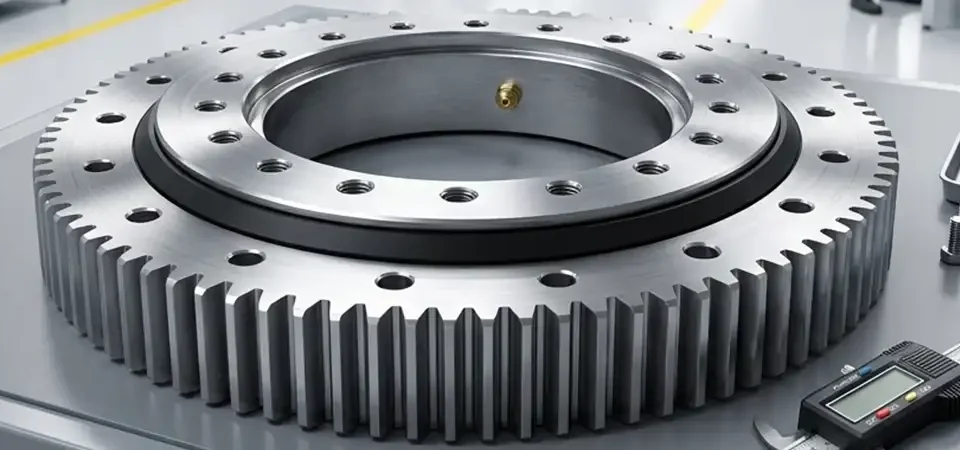
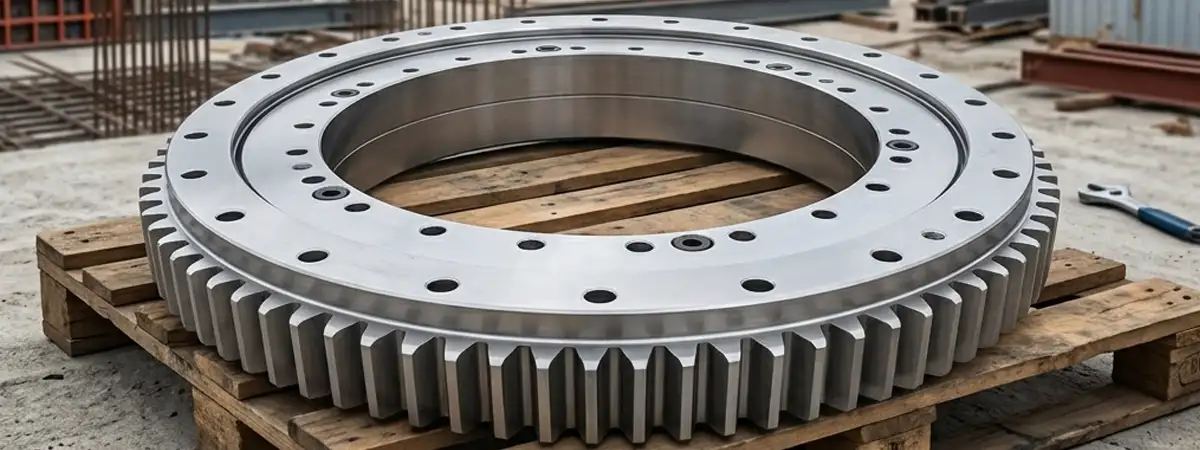
Trước hết, vòng xoay không chỉ đơn thuần là một ổ trục thông thường; nó là một bộ phận kết nối kết cấu quan trọng. Nó truyền tải các tải trọng dọc trục lớn, lực hướng tâm và mô-men nghiêng giữa các bộ phận cố định và quay của máy móc.
Do đó, bất kỳ sai lệch nào trong quá trình lắp ráp cũng sẽ làm giảm đáng kể tuổi thọ hoạt động của chi tiết. Một quy trình lắp đặt ổ trục xoay được tiêu chuẩn hóa sẽ đảm bảo ổ trục luôn giữ được độ phẳng và độ cứng hoàn hảo. Hơn nữa, quy trình này còn ngăn ngừa hiện tượng kẹt bên trong, vốn có thể nhanh chóng làm hỏng các bộ phận lăn và rãnh lăn.
Trước khi lắp đặt: Kiểm tra độ phẳng của kết cấu lắp đặt
Trước khi lấy vòng bi ra khỏi thùng đựng, bạn phải kiểm tra khung lắp đặt. Bề mặt lắp đặt phải hoàn toàn sạch sẽ, chắc chắn và phẳng.
Nếu bề mặt lắp đặt không bằng phẳng, việc siết chặt vòng bi bằng bu-lông sẽ khiến nó bị uốn cong. Do đó, bạn phải sử dụng máy đo mức laser hoặc thước đo khe hở chính xác để kiểm tra độ phẳng của kết cấu. Theo nguyên tắc chung, độ lệch phẳng tối đa cho phép thường nhỏ hơn 0,1 mm trên mỗi mét chu vi. Nếu khung của bạn vượt quá dung sai này, bạn phải gia công lại bề mặt hoặc sử dụng nhựa epoxy chuyên dụng để làm phẳng nó.
Hơn nữa, bạn phải làm sạch kỹ lưỡng tất cả các bề mặt tiếp xúc. Loại bỏ hết rỉ sét, sơn, vết bắn hàn hoặc chất bảo quản trong quá trình vận chuyển bằng dung môi bán sẵn trên thị trường. Bề mặt sạch sẽ đảm bảo độ ma sát và độ ổn định tối đa.
Quy trình cài đặt từng bước
Sau khi đã kiểm tra kỹ cấu trúc lắp đặt, bạn có thể bắt đầu tiến hành lắp ráp thực tế. Hãy tuân thủ cẩn thận ba bước quan trọng sau đây để đảm bảo sự khớp nối hoàn hảo.
1. Xác định vị trí khoảng trống độ cứng (vùng mềm)
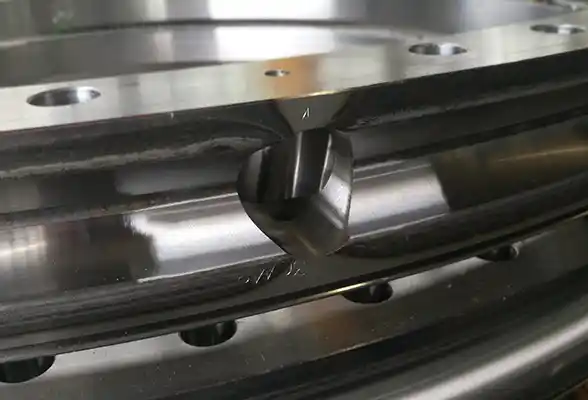
Mỗi vòng xoay đều có một “vùng mềm” trên cả vòng trong và vòng ngoài. Đây là khoảng trống chưa được tôi cứng, nơi quá trình tôi cứng cảm ứng bắt đầu và kết thúc. Các nhà sản xuất thường đánh dấu vị trí này bằng chữ “S” được dập trên bề mặt, hoặc bằng một vạch sơn màu đỏ.
Bạn phải đặt vùng mềm này vào khu vực không chịu tải của máy. Cụ thể, hãy đặt dấu “S” sao cho tạo thành góc 90 độ so với trục tải chính. Ví dụ, trên máy xúc, hãy đặt vùng mềm vuông góc với cần xúc. Vị trí này giúp ngăn chặn các tải trọng lăn nặng lặp đi lặp lại đi qua phần yếu nhất của rãnh trượt.
2. Điều chỉnh khe hở bánh răng
Nếu vòng xoay của bạn có bánh răng bên trong hoặc bên ngoài, việc điều chỉnh khe hở là một bước bắt buộc. Khe hở là khoảng trống nhỏ giữa các răng bánh răng của ổ trục và bánh răng dẫn động.
Đầu tiên, xác định vị trí điểm lệch tâm tối đa của bánh răng trên ổ trục xoay. Các nhà sản xuất thường đánh dấu điểm cao nhất này bằng sơn màu xanh lá cây. Tiếp theo, di chuyển bánh răng dẫn động đến chính xác vị trí này. Bạn phải điều chỉnh độ hở bánh răng tại đây bằng cách sử dụng thước đo khe hở để đảm bảo các răng bánh răng không bị kẹt chặt khi quay. Thông thường, giá trị độ hở cần thiết nằm trong khoảng từ 0,03 đến 0,05 lần mô-đun bánh răng, nhưng luôn kiểm tra bản vẽ cụ thể của nhà sản xuất.
3. Trình tự siết bu-lông
Cuối cùng, bạn phải cố định ổ trục bằng các bu-lông kết cấu có độ bền cao (thường là loại 10.9 hoặc 12.9). Tuyệt đối không được sử dụng bu-lông tiêu chuẩn cho ứng dụng này.
Bạn phải bôi chất chống lỏng ren lên các bu-lông và siết chặt chúng bằng cờ-lê mô-men xoắn đã được hiệu chuẩn. Không siết chặt theo hình tròn đơn thuần. Thay vào đó, bạn phải sử dụng trình tự siết theo hình “ngôi sao” hoặc “hình chữ thập”.
Đầu tiên, siết chặt tất cả các bu-lông đến 30% giá trị mô-men xoắn cuối cùng của chúng.
Thứ hai, lặp lại kiểu thắt chéo, siết chặt chúng xuống mức 80%.
Cuối cùng, thực hiện một lượt siết cuối cùng để đạt 100% mô-men xoắn yêu cầu. Phương pháp siết từ từ và xen kẽ này đảm bảo phân bố áp lực đồng đều và ngăn ngừa vòng bi bị biến dạng.
Post-Installation Testing and Lubrication
Sau khi hoàn tất quá trình siết bu-lông, bạn không được khởi động máy ở tốc độ tối đa ngay lập tức. Bạn phải quay từ từ ổ trục bằng tay hoặc ở tốc độ rất thấp. Hãy lắng nghe kỹ để phát hiện bất kỳ tiếng kêu rít hay điểm kẹt nào, vì những dấu hiệu này cho thấy sự biến dạng cấu trúc hoặc độ hở trục không đúng.
Sau khi xác nhận vòng bi quay trơn tru, hãy bơm mỡ bôi trơn EP (Extreme Pressure) gốc lithium mới vào tất cả các đầu nối bôi trơn trong khi xoay vòng bi. Thao tác này giúp phân phối mỡ đều khắp các rãnh lăn.
Hãy tối ưu hóa tuổi thọ thiết bị của bạn ngay hôm nay
Bằng cách tuân thủ chặt chẽ quy trình lắp đặt ổ trục xoay này, bạn sẽ loại bỏ được những nguyên nhân phổ biến nhất dẫn đến hỏng hóc cơ khí. Việc xử lý đúng cách, kiểm tra độ phẳng chính xác và siết bu-lông cẩn thận là những yếu tố then chốt để đảm bảo độ tin cậy lâu dài.
Quý khách có đang gặp phải tình trạng rung lắc quá mức, hao mòn bánh răng hay các vấn đề liên quan đến lắp đặt không? Hãy liên hệ ngay với đội ngũ kỹ thuật của chúng tôi. Các kỹ sư ứng dụng của chúng tôi sẽ cung cấp hướng dẫn tại chỗ, dịch vụ sản xuất theo yêu cầu và các giải pháp xoay trục chịu tải nặng được thiết kế riêng theo đúng thông số kỹ thuật của quý khách.